设备筹备与核心组件选型
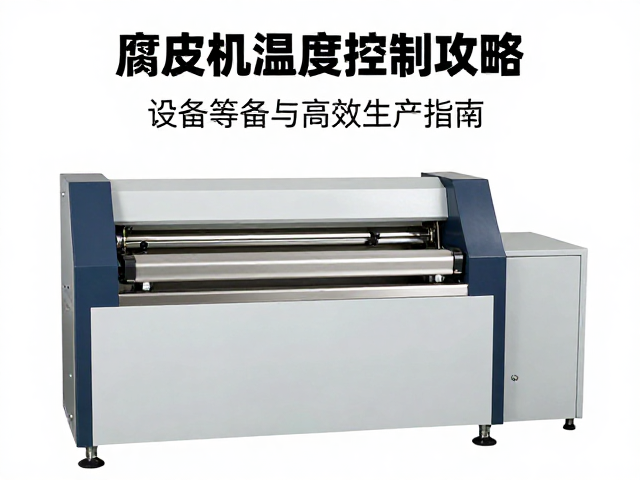
腐皮机生产线的稳定性高度依赖于核心加热与温控系统的精度,筹备阶段需重点考察加热管材质及布局。传统单管加热易导致局部过热,现代设备多采用多区段不锈钢加热管,配合独立的温度传感器,确保豆腐皮表面受热均匀。选型时需关注加热管的功率密度,过高的功率密度虽能提升升温速度,但极易造成腐皮焦糊或粘连,通常建议根据缸体尺寸计算总功率,保持单位面积功率在合理区间,以实现平稳的热传导。
除加热系统外,湿度控制组件的筹备同样关键。腐皮形成需要适宜的蒸汽环境,干燥环境下蛋白质无法顺利成膜。设备需配备自动补水系统或蒸汽发生装置,以维持缸体上方的微饱和蒸汽空间。在硬件准备上,建议预留湿度传感器接口,以便后续接入自动化控制模块。此外,机架结构的稳固性直接影响长期运行的精度,需确认底座水平度调节功能,防止因震动导致加热管移位或传感器读数漂移,为后续精细化调控奠定物理基础。
温湿度参数设定与动态调整
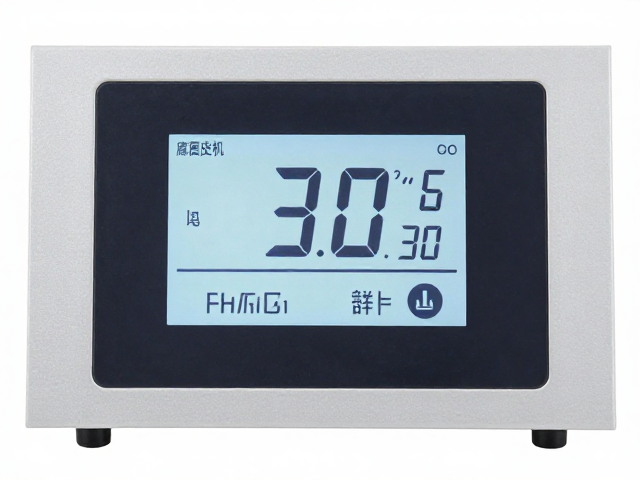
腐皮成型的核心在于水分蒸发速率与蛋白质凝胶化的平衡,温度控制需遵循“低温成膜、高温干燥”的原则。初期加热阶段,缸面温度建议控制在85℃至90℃之间,此温度区间利于豆浆表面形成完整的初生膜,避免破皮。随着腐皮层层叠加,需逐步提升温度至95℃以上,加速底层水分蒸发,防止腐皮因长期潮湿而发酸或变质。实际操作中,需根据豆浆的浓度微调温度,浓度较高时适当降低温度以防结块,浓度较低时则可提高温度以加快成膜速度。
湿度控制表现为缸体上方蒸汽的饱和度,理想状态下,缸内应有轻微雾气但不积水。若环境过于干燥,腐皮易开裂或变硬;过于潮湿则会导致腐皮粘手、不易剥离且保质期缩短。可通过观察缸口蒸汽形态进行直观判断,蒸汽呈白色羽状散开且迅速消散为宜。在自动化程度较高的设备中,可通过调节补水阀的开度或蒸汽阀门来锁定湿度参数。需注意的是,季节变化对环境湿度影响巨大,夏季需加强通风排湿,冬季则需增加保温措施,动态调整补水频率以维持最佳微环境。
环境干扰与生产效率优化
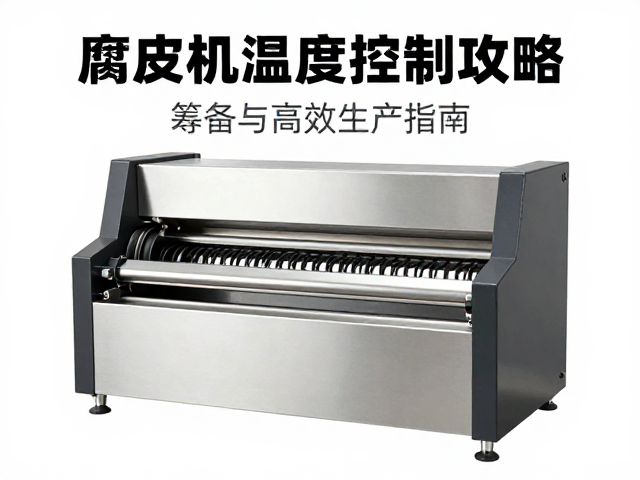
生产车间的环境温湿度会直接干扰腐皮机的内部调控效果,因此环境隔离与缓冲措施不可或缺。高温高湿环境会导致设备散热不良,影响加热元件寿命,同时增加冷凝水滴落风险,污染腐皮。建议在生产区域设置独立的温湿度调节区,保持环境温度在20℃-25℃,相对湿度60%-70%。地面铺设防滑防潮地砖,保持排水通畅,避免积水导致局部湿度过高。良好的通风系统能及时排出多余蒸汽,维持操作区域的舒适度,同时防止蒸汽弥漫影响传感器灵敏度。
高效生产离不开标准化的操作流程与数据记录体系。建立详细的生产日志,记录每次开机的初始温度、补水时间、腐皮剥离频率以及成品率等关键数据。通过对比不同批次的数据,识别异常波动,如某批次腐皮普遍偏厚或易碎,可回溯检查当时的豆浆温度、静置时间或环境变化。定期清洁加热管表面的结垢,结垢层会显著降低热传导效率,导致能耗增加且控温不准。利用软水处理设备制备豆浆用水,减少水垢生成,延长设备维护周期,从而保障连续生产的稳定性与效率。