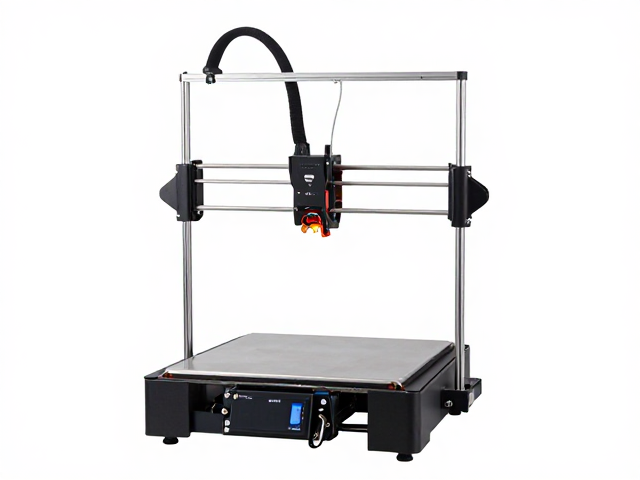
热端温控系统的精准校准与硬件选型
热塑性材料在挤出过程中对温度的一致性要求极高,任何微小的波动都可能导致层纹明显或挤出不均。要实现稳定的打印效果,核心在于构建高响应速度的闭环温控回路。常用的PT100或NTC热敏电阻需紧贴加热块表面,并通过高导热硅胶填充以消除空气隔热层,确保传感器能实时捕捉加热块真实温度而非空气温度。对于高频快速升降温的场景,配备独立风扇的主动散热片能显著降低热传导滞后,避免冷料堆积或热蠕变现象。
硬件层面的冗余设计能有效应对突发的高温失控风险。双路PID控制模块允许用户独立设置最大加热功率和风扇转速,防止因固态继电器粘连导致持续加热。在搭建初期,建议使用标准材料(如PLA或ABS)进行多温度梯度测试,记录从设定温度到实际挤出温度的延迟曲线。通过调整PID参数中的比例增益(P值)和积分项(I值),消除温度过冲,使热端能在3-5秒内稳定在目标温度范围内,这是消除因温度不稳导致的尺寸偏差的基础。
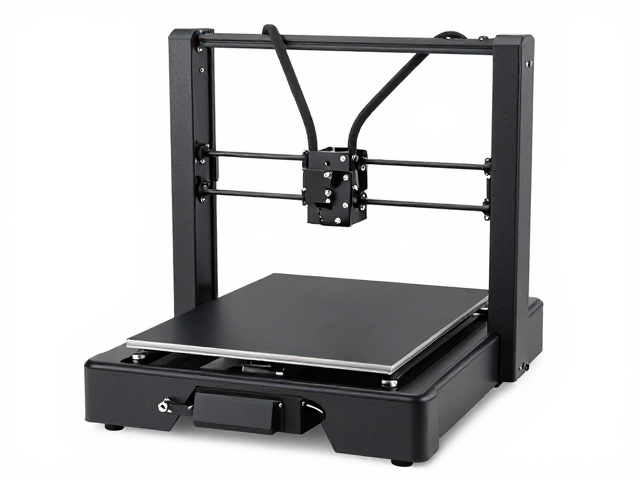
热床平整度处理与首层附着力优化
打印件变形(翘曲)的主要诱因通常是底层与热床之间的附着力不足以及冷却收缩产生的内应力。热床表面的平整度直接决定了第一层材料的铺展形态。在安装热床时,需使用塞尺或纸张辅助,调整四个角的支撑螺丝,确保热床面板与挤出机喷嘴之间的间隙均匀。对于金属热床,建议定期使用专用刮板或高精度平直尺检查表面平整度,若存在凹陷或凸起,需通过微调螺丝或更换垫圈进行修正,确保喷嘴与床面距离控制在0.1mm-0.2mm之间。
首层材料的配方与预处理能显著提升附着力并减少变形。不同材料对热床温度和表面处理方式敏感,例如ABS需要较高的热床温度(90-110°C)并配合专用胶水或ABS溶剂涂抹表面以形成化学键合;而PLA则更适合较低温度(50-60°C)及美纹纸或ABS棒处理表面。在打印前,务必清洁热床表面,去除油脂和残留胶痕,保持其干燥洁净。对于大面积扁平部件,可启用切片软件中的“裙边”或“外壁先打印”功能,增加首层与热床的接触面积,利用机械咬合力抵抗冷却收缩带来的翘曲应力。
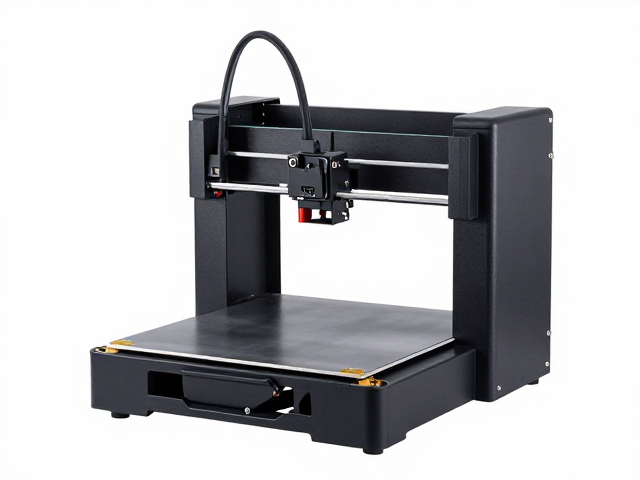
打印环境温度管理与风道设计
环境温度波动会加速打印件表面冷却,导致内外层温差过大从而引发翘曲或层裂。开放式打印环境容易受到气流干扰,尤其是在使用ABS、ASA等结晶性较高的工程塑料时,快速冷却会导致分子链排列不均,产生巨大的内应力。为维持打印腔体内的温度稳定性,可搭建简易的封闭打印舱,并使用亚克力板或厚棉布围挡,减少外部冷空气对流。对于大型打印件,建议在打印舱内放置小型加热元件或使用保温棉包裹舱体,将环境温度维持在30-40°C左右,减缓冷却速率。
风道设计的合理性直接影响冷却效率与表面质量。打印件底部的冷却风扇应设置在低转速,仅用于固定首层形状;而悬空部分的冷却风扇则需快速响应,确保每层材料迅速定型。若设备支持独立控制各打印层的风扇策略,建议设置前10层风扇关闭,随后根据层高动态调整转速。避免风扇直吹未完全冷却的侧面,以免造成局部应力集中。通过优化气流路径,使冷空气均匀包裹打印件,既能保证层间结合力,又能防止因局部过热导致的变形,从而在复杂几何结构中保持尺寸精度。